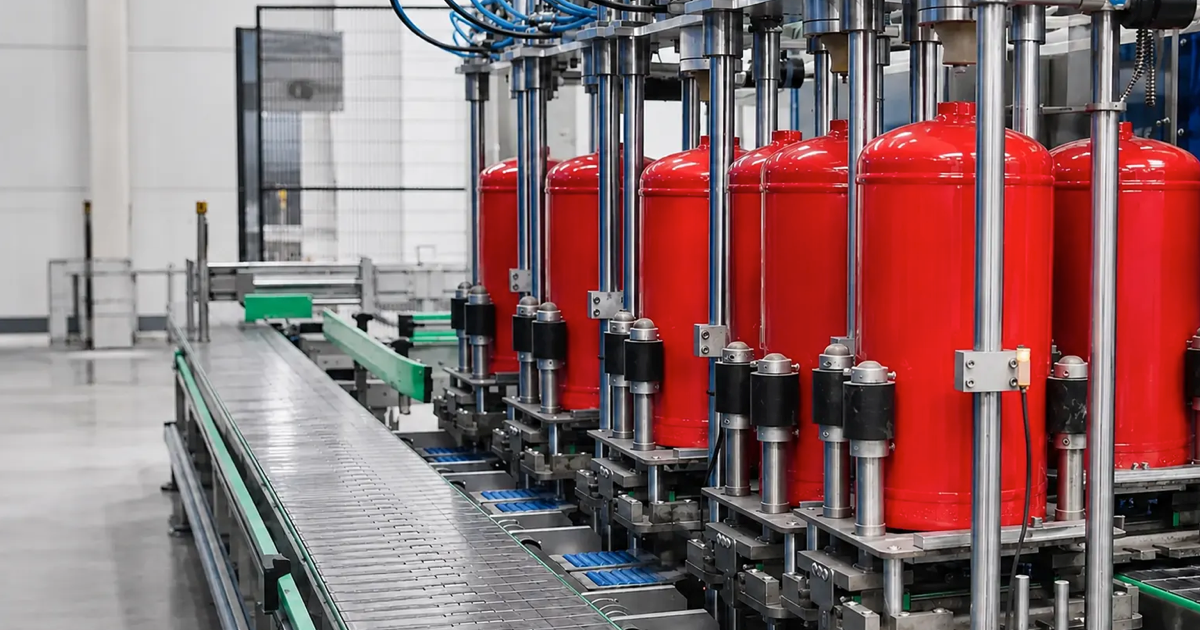
Wydajność maszyny do napełniania gaśnic trzeba odnosić do liczby pełnych cykli możliwych w realnym warsztacie. Deklarowany czas przeniesienia proszku nie obejmuje zwykle przygotowania, podłączenia, ważenia i kontroli. Dobry dobór urządzenia wymaga więc pomiaru całego procesu.
Jak dobrać wydajność maszyny do liczby serwisowanych gaśnic?
Wydajność maszyny do napełniania gaśnic powinna wynikać z rzeczywistej liczby urządzeń przechodzących przez serwis, a nie wyłącznie z największej wartości podanej w katalogu producenta. Maszyna zdolna napełnić jedną gaśnicę w kilkadziesiąt sekund nie sprawi automatycznie, że cały warsztat będzie obsługiwał kilkaset sztuk dziennie. Na przepustowość wpływają również demontaż, opróżnianie, kontrola zbiornika, ważenie, montaż zaworu, ciśnieniowanie i kontrola końcowa. Przy zbyt małej maszynie powstaje kolejka urządzeń oczekujących na napełnienie. Przy zbyt dużej przedsiębiorstwo płaci za wydajność, której przez większość czasu nie wykorzystuje. Dlatego właściwy dobór powinien zaczynać się od analizy procesu pracy i liczby gaśnic obsługiwanych w typowym oraz najbardziej intensywnym dniu.
Co oznacza wydajność maszyny do napełniania gaśnic?
Wydajność maszyny do napełniania gaśnic może być przedstawiana przez producenta na kilka sposobów. Dlatego podczas porównywania urządzeń trzeba sprawdzić, czego dokładnie dotyczy podawana wartość. Może to być:
- ilość transportowanego proszku w kilogramach na minutę,
- czas napełnienia przykładowej gaśnicy,
- liczba możliwych cykli na godzinę,
- maksymalna masa obsługiwanej gaśnicy,
- wydajność całej maszyny przy określonym rodzaju proszku.
Parametry te nie są ze sobą tożsame. Maszyna transportująca proszek bardzo szybko może nadal wymagać długiego przygotowania pomiędzy kolejnymi gaśnicami. Z kolei urządzenie o nieco niższej maksymalnej prędkości może osiągnąć wyższą realną przepustowość dzięki automatycznemu ważeniu i krótszej obsłudze operatora.
Jak obliczyć potrzebną wydajność maszyny?
Można zastosować prosty model obliczeniowy. Potrzebna liczba cykli na godzinę = liczba gaśnic przeznaczonych do napełnienia w ciągu dnia ÷ rzeczywisty czas dostępny na napełnianie. Jeżeli w ciągu dnia trzeba napełnić 80 gaśnic, a stanowisko napełniające pracuje efektywnie przez 5 godzin, minimalna potrzebna przepustowość wynosi: Nie oznacza to jednak, że należy kupić urządzenie o katalogowej wydajności dokładnie 16 sztuk na godzinę. Potrzebny jest zapas na zmianę adapterów, czyszczenie, większe gaśnice, drobne przestoje i nierównomierny przepływ pracy.
Dlaczego nie należy zakładać pełnych 8 godzin pracy maszyny?
Maszyna bardzo rzadko napełnia gaśnice bez przerwy przez całą zmianę. W rzeczywistym warsztacie występują przerwy technologiczne i organizacyjne. Czas pochłaniają:
- przygotowanie stanowiska,
- uzupełnianie proszku,
- czyszczenie filtrów,
- zmiana rodzaju środka,
- zmiana adapterów,
Jeżeli zmiana trwa 8 godzin, realny czas aktywnego napełniania może wynosić przykładowo 4–6 godzin, zależnie od organizacji warsztatu. Do obliczeń lepiej wykorzystać realistyczny czas pracy stanowiska niż zakładać 100% wykorzystania. Maszyna nie powinna pracować przez cały dzień dokładnie na granicy swoich możliwości. Warto pozostawić rezerwę pozwalającą obsłużyć większą partię lub nadrobić wcześniejszy przestój. Dla wielu serwisów rozsądny punkt wyjścia stanowi zapas około 20–30% względem typowego zapotrzebowania. Jeżeli obliczenia wskazują potrzebę 20 cykli na godzinę, warto rozważyć urządzenie pozwalające komfortowo realizować około 24–26 cykli w warunkach odpowiadających rzeczywistej pracy.
Policz średnią masę napełnienia jednej gaśnicy
Jeżeli serwis obsługuje różne urządzenia, warto wyliczyć średnią ważoną. Przykładowa miesięczna struktura może wyglądać tak:
- 20% gaśnic 2 kg,
- 65% gaśnic 6 kg,
- 15% gaśnic 9 kg.
Średnia ilość proszku przypadająca na jedno napełnienie wynosi wtedy: Przy 1 000 napełnień miesięcznie oznacza to około 5 650 kg środka przechodzącego przez stanowisko. Taka informacja jest znacznie bardziej użyteczna przy wyborze maszyny niż sama liczba 1 000 gaśnic.
Wąskie gardło może znajdować się przed maszyną
Nawet bardzo szybka maszyna nie poprawi wyników warsztatu, jeśli gaśnice nie są dostarczane do niej wystarczająco szybko. Przykładowo urządzenie może napełniać 30 gaśnic na godzinę, ale stanowisko demontażu przygotowuje tylko 12 sztuk. Wtedy rzeczywista przepustowość całej linii nadal wynosi około 12 sztuk na godzinę. Maszyna przez dużą część czasu będzie oczekiwać na kolejną gaśnicę. Podobna sytuacja występuje po napełnieniu. Jeżeli stanowisko ciśnieniowania może obsłużyć tylko połowę liczby gaśnic dostarczanych przez maszynę, gotowe urządzenia zaczną gromadzić się pomiędzy etapami. Dlatego wydajność należy analizować dla całego procesu: W tej części warto uwzględnić demontaż, opróżnianie, kontrola zbiornika, przygotowanie środka oraz napełnianie.
Najprościej zmierzyć czas pracy każdego stanowiska przy podobnej partii urządzeń. Załóżmy:
| Etap | Możliwa wydajność |
|---|---|
| Demontaż i przygotowanie | 22 gaśnice/h |
| Napełnianie | 30 gaśnic/h |
| Montaż zaworu | 20 gaśnic/h |
| Ciśnieniowanie | 25 gaśnic/h |
| Kontrola końcowa | 28 gaśnic/h |
Teoretycznie maszyna napełniająca osiąga 30 sztuk na godzinę. Cały proces ogranicza jednak stanowisko montażu o wydajności około 20 sztuk na godzinę.
Kiedy urządzenie półautomatyczne jest wystarczające?
Półautomatyczna maszyna może być bardzo dobrym rozwiązaniem dla małego i średniego serwisu, w którym struktura zleceń jest zróżnicowana. Sprawdzi się szczególnie wtedy, gdy: W tej części warto uwzględnić liczba gaśnic jest umiarkowana, operator często zmienia modele urządzeń, partie są niewielkie, czas pracy maszyny nie stanowi wąskiego gardła oraz firma chce ograniczyć koszt początkowej inwestycji. W takiej sytuacji dopłata do pełnej automatyzacji może nie przynieść proporcjonalnego zwrotu.
Kiedy warto wybrać maszynę automatyczną?
Automatyzacja zaczyna mieć większe znaczenie, gdy warsztat regularnie obsługuje większe partie podobnych urządzeń. Przykładem może być umowa z siecią magazynów, przedsiębiorstwem przemysłowym albo firmą zarządzającą dużą liczbą obiektów. Jeżeli jednego dnia do serwisu trafia 100–200 podobnych gaśnic, możliwość ustawienia parametrów i powtarzania cyklu bez ciągłej ingerencji operatora staje się realną przewagą. Za mały serwis można przyjąć warsztat wykonujący przykładowo do kilkunastu lub około 20 napełnień dziennie. Przy takim obciążeniu sama prędkość maszyny zwykle nie jest głównym problemem. Więcej czasu zajmują przyjęcie klienta, demontaż, kontrola i pozostałe czynności. Priorytetami powinny być:
W tej części warto uwzględnić łatwa obsługa, dokładność dozowania, skuteczna filtracja, łatwe czyszczenie, dostępność adapterów oraz rozsądny koszt zakupu. Zakup bardzo wydajnego automatu wyłącznie dla kilku cykli dziennie może nie mieć ekonomicznego uzasadnienia.
Duży serwis – wydajność trzeba liczyć dla całej linii
Przy ponad 100 gaśnicach dziennie różnica kilkudziesięciu sekund na jednym cyklu zaczyna mieć duże znaczenie. Jednocześnie zakup najszybszej dostępnej maszyny bez przebudowy pozostałych stanowisk może nie przynieść oczekiwanej poprawy. Duży warsztat powinien analizować: W tej części warto uwzględnić liczbę operatorów, wydajność demontażu, liczbę stanowisk napełniania, wydajność stacji azotowej oraz czas kontroli szczelności.
Jedna szybka maszyna czy dwie mniejsze?
To ważne pytanie przy planowaniu rozwijającego się serwisu. Jedna wydajna maszyna może oznaczać: W tej części warto uwzględnić niższy koszt instalacji, mniejsze zapotrzebowanie na powierzchnię, prostsze utrzymanie oraz jedno stanowisko do kontroli. Dwie mniejsze maszyny mogą natomiast dać: W tej części warto uwzględnić możliwość równoległej pracy dwóch operatorów, większą elastyczność przy różnych proszkach, mniejsze ryzyko całkowitego zatrzymania pracy w przypadku awarii jednej maszyny oraz łatwiejszą obsługę kilku różnych partii jednocześnie. Przy bardzo dużych wolumenach redundancja może być równie ważna jak maksymalna wydajność. Maszyna może być szybka, ale jeśli jej zbiornik roboczy trzeba uzupełniać co kilka gaśnic, częste przerwy zmniejszą rzeczywistą przepustowość.
Załóżmy, że serwis obsługuje głównie gaśnice 6 kg. Silos mieszczący 30 kg środka wystarcza teoretycznie na około pięć pełnych napełnień. Przy dużych partiach operator będzie często zatrzymywał proces. Większy zbiornik roboczy zmniejsza częstotliwość uzupełniania, ale zajmuje więcej miejsca i zwiększa ilość proszku znajdującego się jednocześnie w maszynie.
Grupowanie zleceń zwiększa wydajność bez zakupu nowej maszyny
Nie każda poprawa przepustowości wymaga inwestycji w urządzenie. Jeżeli gaśnice są kolejno obsługiwane przypadkowo, operator może wielokrotnie zmieniać: W tej części warto uwzględnić adapter, ustawienie masy, rodzaj proszku oraz parametry maszyny. Znacznie efektywniejsze jest tworzenie partii podobnych urządzeń, na przykład najpierw wszystkich gaśnic GP-6 danego typu, później GP-4, a następnie innych modeli. Przy większej liczbie zleceń sama organizacja kolejności pracy może zwiększyć dzienną przepustowość o więcej niż niewielka różnica pomiędzy dwoma modelami maszyn.
Czas operatora a wydajność maszyny
Warto rozróżnić czas maszyny i czas operatora. Jeżeli automatyczne urządzenie wykonuje napełnianie przez 90 sekund, podczas których pracownik może przygotować kolejną gaśnicę, rzeczywista korzyść jest większa niż w maszynie wymagającej ciągłej ręcznej obsługi przez ten sam czas. Dlatego przy testowaniu urządzenia warto sprawdzić nie tylko: ale również: Załóżmy, że bardziej automatyczna maszyna kosztuje 15 000 zł więcej, ale skraca aktywną pracę operatora o minutę na każdej gaśnicy. Przy 50 gaśnicach dziennie daje to: Przy 20 dniach roboczych: W skali roku to około 200 godzin pracy. Znając pełny koszt godziny pracownika, można policzyć, czy dopłata do automatyzacji ma szansę się zwrócić.
Jak dobrać maszynę dla planowanego wzrostu?
Urządzenie kupuje się zazwyczaj na kilka lat. Nie warto więc dobierać go wyłącznie do obecnego wolumenu, jeżeli firma aktywnie pozyskuje nowych klientów. Jeżeli obecnie obsługiwanych jest 500 gaśnic miesięcznie, ale podpisanie dwóch większych kontraktów może zwiększyć liczbę do 1 000–1 500, maszyna pracująca już dziś na granicy możliwości szybko okaże się zbyt mała. Z drugiej strony zakup urządzenia zaprojektowanego do 5 000 gaśnic miesięcznie nie ma sensu, jeśli takiego wzrostu nie uzasadnia realny plan sprzedaży.
Jaki okres rozwoju warto uwzględnić?
W praktyce przydatne jest spojrzenie na okres najbliższych 2–3 lat. Przed zakupem warto odpowiedzieć na pytania: W tej części warto uwzględnić ilu klientów obsługuje firma obecnie, jakie kontrakty są planowane, czy serwis chce wejść w obsługę dużych zakładów, czy planowana jest druga zmiana, czy zwiększy się liczba pracowników oraz czy warsztat ma miejsce na drugą maszynę. W przypadku urządzeń mobilnych należy uwzględnić dodatkowe elementy. Sam czas napełnienia może być bardzo dobry, ale na całe zlecenie wpływa przygotowanie stanowiska u klienta. Trzeba doliczyć:
W tej części warto uwzględnić rozładunek lub przygotowanie maszyny, podłączenie zasilania, przygotowanie kompresora, jeśli jest wymagany, ustawienie wagi, organizację proszku oraz końcowe czyszczenie i zabezpieczenie sprzętu. Mobilna maszyna może więc być bardzo wydajna przy dużej partii w jednej lokalizacji, ale mniej efektywna przy kilku gaśnicach u każdego klienta.
Jakie parametry zapytać producenta?
Przed zakupem warto uzyskać konkretne odpowiedzi dotyczące warunków, w jakich podawana jest wydajność. Lista pytań może obejmować: W tej części warto uwzględnić jaka jest wydajność transportu proszku, ile trwa napełnienie gaśnicy 6 kg, czy czas obejmuje automatyczne ważenie, jak duży jest zbiornik roboczy oraz jak często trzeba czyścić filtr.
Przykład: serwis 20 gaśnic dziennie
Przy 20 urządzeniach dziennie nawet stosunkowo prosta maszyna może zapewniać wystarczającą przepustowość. Jeżeli pełny cykl stanowiska trwa 4 minuty: Napełnianie zajmuje więc około 1 godziny i 20 minut. W takim przypadku inwestycja w bardzo drogi automat tylko po to, aby skrócić ten etap o kilkadziesiąt minut, może mieć długi okres zwrotu. Przy 60 napełnieniach czas zaczyna mieć większe znaczenie. Przy cyklu 4-minutowym: Różnica wynosi 1,5 godziny każdego dnia. Tutaj dopłata do wydajniejszego rozwiązania może być znacznie łatwiejsza do uzasadnienia. Przy takim wolumenie proces powinien być analizowany jak niewielka linia produkcyjna. Nawet 2-minutowy pełny cykl oznacza:
Jeżeli dochodzą zmiany proszku, czyszczenie i przestoje, jedna maszyna może zbliżać się do pełnego wykorzystania. Na tym poziomie warto rozważyć automatyzację, drugie stanowisko albo przeorganizowanie całego przepływu.
Jak rozpoznać, że obecna maszyna jest za mało wydajna?
Nie zawsze objawem jest praca urządzenia przez osiem godzin bez przerwy. O problemie mogą świadczyć: W tej części warto uwzględnić regularna kolejka przygotowanych gaśnic przed maszyną, konieczność pracy po godzinach tylko na stanowisku napełniania, pracownicy oczekujący na zakończenie cyklu, brak możliwości przyjęcia większych kontraktów, częste maksymalne wykorzystanie maszyny oraz odkładanie części zleceń na kolejny dzień.
Kiedy problemem nie jest maszyna?
Jeżeli urządzenie przez znaczną część dnia stoi bezczynnie, a serwis mimo to nie realizuje planowanej liczby gaśnic, trzeba szukać problemu w innym miejscu. W tej części warto uwzględnić wolny demontaż, brak odpowiednich części, źle zorganizowany magazyn, niewystarczająca liczba wag oraz wolne ciśnieniowanie. Najczęstszy błąd to zakup urządzenia na podstawie jednego parametru z katalogu. Problemy powodują również: W tej części warto uwzględnić liczenie 8 godzin nieprzerwanej pracy, brak zapasu wydajności, nieuwzględnianie wielkości gaśnic, pomijanie sezonowości oraz ignorowanie czasu zmiany proszku. Najprostsza metoda obejmuje sześć kroków. Ustal, ile gaśnic rzeczywiście wymaga napełnienia, a nie tylko ile urządzeń przechodzi okresowy przegląd. Nie bazuj wyłącznie na średniej.
Ustal łączną ilość proszku przechodzącą przez stanowisko. Sprawdź, czy maszyna rzeczywiście będzie wąskim gardłem. Uwzględnij przestoje, czyszczenie, większe partie i planowany wzrost firmy. Wykonaj kilka lub kilkanaście kolejnych cykli na gaśnicach odpowiadających rzeczywistym zleceniom. Rzeczywisty czas cyklu najlepiej porównać na maszynie automatycznej i maszynie półautomatycznej przy tych samych gaśnicach i warunkach.
Najczęściej zadawane pytania
Jak obliczyć wydajność maszyny do napełniania gaśnic?
Najlepiej podzielić liczbę gaśnic przeznaczonych do napełnienia w ciągu dnia przez realny czas dostępny dla tego stanowiska. Następnie warto dodać zapas na czyszczenie, zmianę adapterów, większe urządzenia i okresowe przestoje.
Czy wydajność maszyny w kg/min jest najważniejszym parametrem?
Nie. Pokazuje szybkość transportu środka, ale nie uwzględnia ustawienia gaśnicy, podłączenia, ważenia, odłączania ani czasu pomiędzy kolejnymi cyklami.
Jaka wydajność maszyny będzie odpowiednia dla małego serwisu?
Przy kilkunastu napełnieniach dziennie zwykle ważniejsze od maksymalnej prędkości są dokładność, łatwa obsługa, filtracja i koszt urządzenia. Bardzo wysoka automatyzacja może nie być jeszcze ekonomicznie uzasadniona.
Kiedy warto kupić automatyczną maszynę do napełniania gaśnic?
Automatyzacja jest szczególnie korzystna przy regularnej obsłudze większych partii podobnych urządzeń, gdy skrócenie pracy operatora na każdym cyklu daje dużą oszczędność w skali miesiąca.
Dobór wyposażenia do konkretnych zleceń
Przed zakupem warto porównać parametry urządzenia, zakres obsługiwanych gaśnic, wymagania instalacyjne oraz dostępność dokumentacji. W ofercie Gaśniczka mogą Państwo sprawdzić automatyczną maszynę do napełniania gaśnic oraz półautomatyczną maszynę do napełniania gaśnic. Wybór powinien uwzględniać rzeczywisty wolumen pracy i dokumentację urządzenia.